


SKD6工具鋼は加工しやすいですか?
SKD6工具鋼のサプライヤーとして、その被削性について多くのお問い合わせをいただいております。このブログ投稿では、SKD6 工具鋼の被削性に影響を与える要因を詳しく掘り下げ、業界での私の経験に基づいた洞察を共有します。
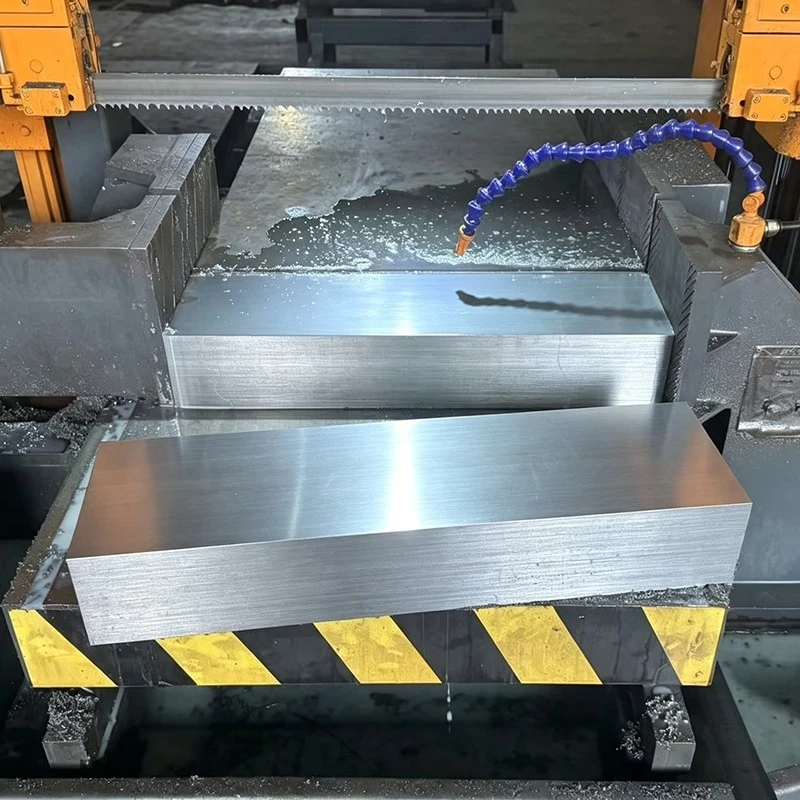

SKD6工具鋼について
SKD6工具鋼は、熱間鋼優れた熱間硬度、耐摩耗性、靭性で知られています。これらの特性により、熱間鍛造金型、押出金型、ホットスタンピングツールなどのさまざまな用途に適しています。ただし、これらの同じ特性が機械加工の際にも課題を引き起こす可能性があります。
SKD6工具鋼の被削性に影響を与える要因
1. 硬度
SKD6 工具鋼の被削性に影響を与える主な要因の 1 つはその硬度です。 SKD6 工具鋼は通常、硬度レベルが高いため、機械加工中に工具の摩耗が増加し、切削速度が遅くなる可能性があります。鋼の硬度は、その化学組成とそれに受ける熱処理プロセスによって決まります。一般に、炭素と合金の含有量が高くなると硬度が高くなり、鋼の機械加工がより困難になります。
2. 超硬含有量
SKD6 工具鋼には、硬くて耐摩耗性の粒子である炭化物が大量に含まれています。これらの炭化物は、高温用途における鋼の優れた性能に貢献しますが、機械加工中に問題を引き起こす可能性もあります。炭化物は摩耗性があり、特に従来の切削工具を使用した場合に過度の工具摩耗を引き起こす可能性があります。さらに、炭化物の存在は、切りくずの破損や表面仕上げの低下につながる可能性があります。
3. 発熱
加工中、切削工具とワーク間の摩擦により熱が発生します。 SKD6 工具鋼は硬度が高く熱伝導率が高いため、熱が急速に蓄積し、工具の過熱や早期摩耗につながる可能性があります。これにより、工具寿命が短くなり、生産コストが増加する可能性があります。発熱の影響を軽減するには、適切な切削液と加工パラメータを使用することが不可欠です。
4. 加工パラメータ
切削速度、送り速度、切込み深さなどの加工パラメータの選択は、SKD6 工具鋼の被削性に大きな影響を与える可能性があります。最適な加工パラメータは、生産性の必要性と工具の摩耗を最小限に抑え、良好な表面仕上げを確保するための要件とのバランスを保つために慎重に選択する必要があります。たとえば、切削速度を低くし、送り速度を高くすると、発熱と工具の摩耗を軽減できます。
SKD6工具鋼の加工戦略
1. 適切な切削工具の使用
SKD6 工具鋼の加工には、適切な切削工具を選択することが重要です。超硬切削工具は、その高い硬度と耐摩耗性により、多くの場合好まれます。窒化チタン (TiN) や窒化チタン アルミニウム (TiAlN) コーティングなどのコーティングされた超硬工具は、摩擦と発熱を低減することでさらに優れた性能を発揮します。さらに、鋭い刃先と適切な形状を備えた工具を使用すると、切りくず処理が改善され、工具の摩耗が軽減されます。
2. 適切な熱処理
熱処理は SKD6 工具鋼の被削性に大きな影響を与える可能性があります。機械加工前に鋼を焼きなましすると、硬度が低下し、機械加工性が向上します。焼きなましでは、鋼を特定の温度に加熱し、その後ゆっくりと冷却して内部応力を緩和し、結晶粒構造を微細化します。機械加工後、鋼を硬化および焼き戻しして、必要な機械的特性を達成することができます。
3. 切削液の塗布
SKD6 工具鋼の加工には切削液が重要な役割を果たします。これらは、発熱を軽減し、切削工具を潤滑し、切りくずを洗い流すのに役立ちます。 SKD6 工具鋼の加工には水溶性切削液が一般的に使用されます。これらの液体は切削ゾーンを効果的に冷却し、表面仕上げの低下や工具の損傷の原因となる構成刃先の形成を防ぎます。
4. 加工パラメータの最適化
SKD6 工具鋼の効率的かつ高品質な加工を実現するには、加工パラメータの最適化が不可欠です。切削速度、送り速度、切込み深さの最適な組み合わせを見つけるには、多少の試行錯誤が必要になる場合があります。一般に、控えめなパラメータから始めて、工具の摩耗と表面仕上げが許容範囲内である限り、徐々にパラメータを増やすことをお勧めします。
他の工具鋼との比較
SKD6 工具鋼の被削性をよりよく理解するには、他の同様の工具鋼と比較すると役立ちます。
SKD61工具鋼:SKD61工具鋼も人気のある熱間工具鋼です。 SKD61はSKD6に比べて比較的被削性が優れています。これは、その化学組成と熱処理により炭化物含有量が低下し、より均一な微細構造が得られ、機械加工中の工具の摩耗が軽減されるためです。
SKD5工具鋼:SKD5工具鋼熱間工具鋼でもあります。 SKD5 は通常、SKD6 と比較して合金組成と機械的特性が異なります。機械加工性の点では、SKD5 には独自の利点と課題がある可能性があります。ただし、一般に、SKD6 は硬度が高く、炭化物含有量が高いため、SKD5 の一部の用途に比べて機械加工が比較的困難になります。
1.2888 工具鋼:1.2888 工具鋼独特の特徴があります。 SKD6 は化学的および物理的特性が SKD6 とは異なるため、一部の機械加工作業における工具摩耗の低減など、特定の面で優れた機械加工性を提供する可能性があります。ただし、具体的な機械加工性の比較は、正確な機械加工要件と条件によって異なります。
結論
結論として、SKD6 工具鋼は、硬度が高く、炭化物含有量が高く、加工中の発熱により、加工が容易な鋼とは考えられていません。しかし、適切な切削工具の使用、適切な熱処理、切削液の適用、加工パラメータの最適化により、効率的で高品質な加工を実現することが可能です。
SKD6 工具鋼を用途に使用することを検討していて、その被削性やその他の側面について質問がある場合は、弊社がお手伝いいたします。当社は必要な技術サポートと高品質の SKD6 工具鋼製品を提供します。詳細については、また調達ニーズについてご相談ください。お気軽にお問い合わせください。
参考文献
- 『工具鋼ハンドブック』ASMインターナショナル
- 「金属の機械加工: 切削の科学と工学の紹介」ポール K. ライト著


